
Výroba průmyslových pásů: Hlavní faktory kvality, které ovlivňují výkon zařízení
Celkový výkon a spolehlivost výrobních linek při výrobě průmyslových pásů ovlivňuje několik hlavních faktorů. Patří mezi ně stejnorodost materiálu, pevnost a pružnost spojů při pohybu, přesné rozměry a stabilní průběh vulkanizace nebo svařování. Průmyslový pás není jen běžná spotřební součást. Jde o důležitý prvek stroje, jehož mechanické vlastnosti přímo působí na spotřebu energie pohonu, plynulost přepravy materiálu i počet neplánovaných odstávek celého provozu.
Moderní výroba průmyslových pásů spojuje práci s materiály s přesným strojním zpracováním. I malá odchylka v tloušťce, nerovnoměrné předpětí nosné kostry nebo špatně provedený spoj mohou během provozu způsobit vibrace, prokluz a rychlejší opotřebení ložisek i bubnů. Dlouhý a spolehlivý provoz zařízení proto vyžaduje dobré propojení výrobní technologie s konkrétními podmínkami dané linky.
Co určuje kvalitu průmyslových pásů
Vliv pásu na výkon a spolehlivost zařízení
V dnešních průmyslových provozech je pás hlavní spojnicí celého výrobního toku. Může jít o přepravu těžkého sypkého materiálu v lomu, přesun součástek v automobilce nebo přesné podávání obalů v potravinářské výrobě. Selhání pásu v každém z těchto případů obvykle znamená okamžité zastavení linky. Pás pohlcuje rázy při dopadu materiálu, přenáší sílu motoru a musí odolávat také okolnímu prostředí.
Spolehlivost pásu přímo souvisí s energetickou účinností zařízení. Pás vyrobený s vnitřním pnutím nebo s nedostatečnou schopností vytvořit správný tvar v korýtku klade pohonu větší odpor. Motor pak spotřebuje více elektřiny a převodové části se více zahřívají.
Rozdíly mezi dopravními, hnacími, procesními a ocelovými pásy
Každé použití vyžaduje jinou konstrukci pásu. Klasické dopravní pásy se vyrábějí hlavně s ohledem na nosnost, odolnost povrchu proti oděru a schopnost tlumit nárazy. Hnací pásy, například ploché, klínové nebo ozubené, musí mít vysokou pevnost v krutu, malý prokluz a musí přesně přenášet krouticí moment bez ztráty synchronizace.
Procesní pásy jsou často přímou součástí výrobního postupu. Používají se například v sušárnách, mrazicích tunelech nebo lisovacích linkách, kde na ně působí vysoké teploty či agresivní chemikálie. Samostatnou skupinu tvoří celokovové a ocelové pásy. Ty nabízejí velmi dobrou rovinnost, odolnost proti proříznutí a provoz při teplotách, při kterých by polymerové materiály selhaly.
Přesné rozměry, pevnost a odolnost proti opotřebení
Mezi základní ukazatele kvality patří stálost rozměrů. Rozdíl v šířce nebo tloušťce pásu v řádu desetin milimetru může nerovnoměrně rozložit napětí po celé šíři kladky. Pás pak má tendenci vybočovat z podélného směru a jeho hrany se obrušují o ocelové části dopravníku.
Pevnost v tahu zajišťuje textilní, ocelová nebo kompozitní kostra uvnitř pásu. Ta však musí být doplněna dostatečně odolnou krycí vrstvou, která chrání pás před abrazivním opotřebením. Samotná vysoká pevnost proto neznamená dlouhou životnost. Pokud se krycí vrstva prodře dříve, než kostra dosáhne své únavové hranice, pás se může poškodit i přes svou vysokou nosnost.
Výběr materiálu podle podmínek provozu
Výběr pásu podle teploty, chemikálií a rychlosti zařízení
Při výběru pásu je nutné přesně určit podmínky, ve kterých bude pracovat. Běžné pryžové směsi obvykle spolehlivě fungují při teplotách od -15 °C do +40 °C. Teplota přepravovaného materiálu by většinou neměla překročit 50 °C. Pro vyšší teploty je třeba použít tepelně stabilní syntetické kaučuky nebo speciální kompozitní materiály.
V provozech s kyselinami, louhy nebo oleji mohou dobře sloužit silikonové pásy. Silikagel jako aktivní amorfní materiál odolává většině chemikálií, s výjimkou silných zásad a kyseliny fluorovodíkové, a zvládá teploty od -70 °C do +280 °C. Rychlost zařízení ovlivňuje také dynamické zatížení. Při vysoké obvodové rychlosti se projevuje vlastní hmotnost pásu i vnitřní ztráty materiálu při opakovaném ohybu.
Ocelové pásy pro vysoké zatížení a teploty
Nerezové a uhlíkové ocelové pásy se používají tam, kde by elastomerové materiály během několika hodin ztratily své vlastnosti. Najdeme je v pekařských pecích, chemických reaktorech, při nepřetržitém lisování dřevotřískových desek nebo v chladicích tunelech s agresivními látkami.
Jejich hlavní výhodou je úplná nepropustnost, vysoká tepelná vodivost a rychlý přenos tepla. Zároveň nehrozí kontaminace přepravovaného výrobku částicemi z pásu. Tyto pásy se vyrábějí z kvalitní nerezové oceli s přesně řízenou strukturou zrn. Díky tomu odolávají únavovým lomům při neustálém opakovaném ohýbání.
Polyuretan, PVC, pryž a kompozitní materiály
Polyuretanové pásy z TPU se často používají v potravinářství a farmacii. Odolávají růstu mikroorganismů, živočišným tukům i proříznutí. PVC je cenově dostupné řešení pro běžnou vnitropodnikovou dopravu a balicí linky, kde pás není vystaven mimořádnému zatížení.
Pryžové pásy s vícevrstvou textilní nebo ocelokordovou kostrou zůstávají běžnou volbou pro těžký průmysl, těžbu a energetiku. Výraznou změnu přinesla aramidová vlákna. Aramid má při stejné hmotnosti přibližně pětkrát vyšší pevnost v tahu než ocelový drát. Aramidové pásy mohou být o 25 až 30 % lehčí než ocelokordové varianty. Tím se snižují setrvačné síly i spotřeba energie pohonů.
Konstrukce pásu pro vyšší výkon zařízení
Správná tloušťka, šířka a délka podle zatížení
Návrh pásu musí vycházet z přesného výpočtu tahových sil a průhybu. Pás se skládá z nosné kostry, například z polyesteru a polyamidu EP, aramidu nebo ocelových lanek, dále z mezivrstev a vnějších krycích vrstev. Musí být dostatečně tuhý pro přenos nákladu, ale současně musí zůstat příčně poddajný, aby správně dosedl do korýtka.
Příliš silný pás má nadměrnou tuhost při ohybu. Konstruktéři pak musí použít větší hnací a vratné bubny. Příliš slabý pás se naopak prověšuje mezi válečkovými stolicemi. Materiál se pak pohybuje vlnivě a rostou odpory při jízdě.
Profil povrchu pro lepší záběr a vedení
Hladký povrch není vhodný pro šikmé dopravní trasy ani pro přepravu mokrých a mastných výrobků. Výrobci proto používají různé druhy profilů. Patří mezi ně jemné dezény, vlnovcové bočnice i pevné příčné unašeče.
Profily na spodní straně pásu, například vodicí klíny, pomáhají udržet pás ve správném směru po celé konstrukci dopravníku. Omezují také příčný posun. Tvar a rozteč unašečů musí umožnit plynulý průchod přes obratové kladky. Při tom nesmí v místě svaru nebo nalisování vznikat příliš velké místní pnutí.
Souhra pásu s kladkami, napínáním a pohonem
Pás nemůže správně pracovat bez vhodně nastaveného zbytku zařízení. Důležitou vlastností je korýtkovatelnost, tedy schopnost pásu přirozeně dosednout na středové i boční válečky při daném úhlu stolice. Příliš tuhá kostra nedovolí pásu dosednout na středový váleček. Pás pak ztrácí stabilitu ve směru jízdy a opotřebovává se nerovnoměrně.
Význam má také tření mezi spodní krycí vrstvou a povrchem hnacího bubnu. Vhodný povrch bubnu a správná hodnota tření brání prokluzu při rozběhu plně zatížené linky. Pásy s aramidovou nebo jednovrstvou textilní kostrou jsou velmi pružné. Díky tomu mohou pracovat s menšími průměry bubnů i při vysoké tahové kapacitě.
Výrobní proces průmyslových pásů krok za krokem
Příprava a kontrola vstupního materiálu
Výroba začíná pečlivou kontrolou vstupních surovin. U textilních vložek se ověřuje pevnost v tahu, modul pružnosti a pravidelnost tkaní. U ocelových kordů a nerezových pásů se sleduje čistota slitiny, struktura materiálu a ochrana proti korozi. Používá se například mosazení nebo zinkování, aby se materiál dobře spojil s elastomerem.
Elastomerové směsi se zkoušejí na vulkametrech. Kontroluje se vulkanizační křivka, viskozita i doba začátku vulkanizace. Odchylky v množství sazí, změkčovadel nebo vulkanizačních látek by mohly výrazně změnit mechanické vlastnosti hotového pásu.
Řezání, válcování, lisování a spojování pásu
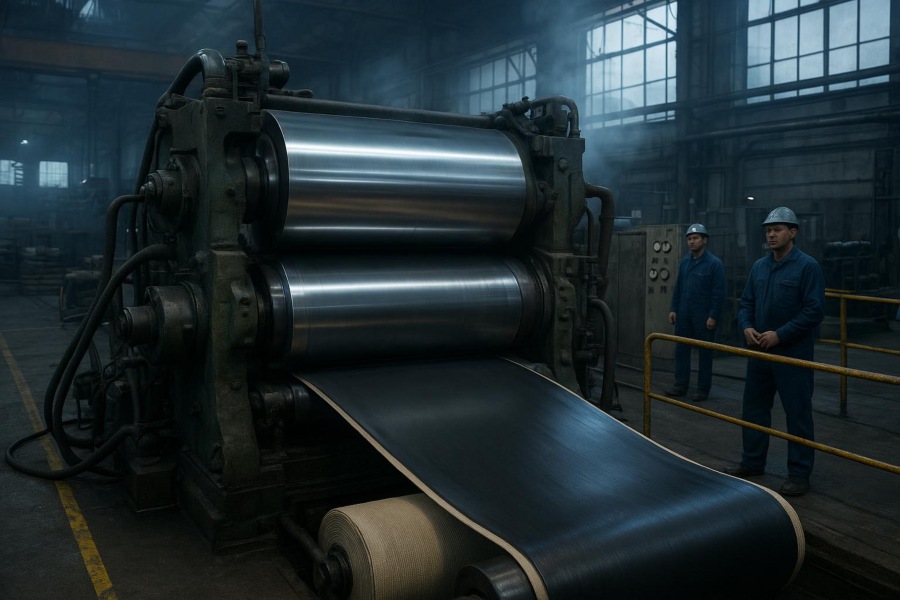
Při výrobě pryžových pásů se textilní nebo kordové vrstvy nejprve napouštějí spojovacím roztokem. Poté procházejí kalandrem, kde se na ně za tepla nanáší pryž v požadované tloušťce. Jednotlivé vrstvy se potom na konfekční lince skládají do výsledné sendvičové konstrukce.
Ocelové pásy se vyrábějí jiným způsobem. Nerezová ocel se podélně řeže na přesnou šířku a konce se spojují speciálními metodami, například mikroplazmovým nebo laserovým svařováním. U nekonečných pryžových a plastových pásů se používají mechanické spony, vulkanizace za tepla či za studena a u termoplastů také vysokofrekvenční svařování.
Tepelné zpracování a povrchové úpravy
U pryžových kompozitů patří mezi hlavní výrobní kroky vulkanizace. Probíhá v kontinuálních rotačních lisech Auma nebo v sekčních hydraulických lisech při přesně nastaveném tlaku a teplotě. Tlak vytlačí vzduch a pomůže pryži proniknout do struktury kordů. Teplo pak spustí tvorbu prostorových sirných můstků v kaučuku.
Po vulkanizaci nebo svaření mohou přijít na řadu další úpravy. Patří mezi ně broušení povrchu pro dosažení přesné tloušťky, perforace pro podtlakové dopravníky nebo nanesení teflonové vrstvy PTFE či silikonové vrstvy. Tyto povrchy omezují ulpívání přepravovaného materiálu.
Kontrola kvality, normy a zkoušky
Měření tloušťky, šířky, délky a rovinnosti
Základní výstupní kontrola sleduje rozměry pásu po celou dobu výroby. Tloušťka se měří bezkontaktními laserovými nebo radioizotopovými snímači po celé délce návinu. Nerovnoměrná tloušťka způsobuje různou tuhost v jednotlivých místech a může vést k vybočování pásu.
Stejně důležitá je kontrola rovinnosti v příčném i podélném směru, označovaná také jako odchylka camber. Pás nesmí být srpovitě prohnutý. U ocelových pásů se rovinnost měří s přesností na setiny milimetru. I malé zvlnění hrany by při vysokých otáčkách mohlo vyvolat silné a nebezpečné kmity. Proto výrobci jako Eder Belts věnují výstupní kontrole mimořádnou pozornost.
Zkoušky pevnosti, tažnosti a odolnosti proti únavě
Z každé výrobní šarže se odebírají vzorky pro destruktivní zkoušky v tahoměrech. Neměří se pouze síla potřebná k přetržení. Sleduje se také pracovní tažnost při určeném zatížení podle normy ISO 9856. Cyklická zkouška mezi 2 % a 10 % jmenovité pevnosti po dobu stovek cyklů ukáže, jak se pás chová při rozběhu a opakovaném zatížení.
Prověřuje se také spojení mezi jednotlivými vrstvami. Měří se pevnost oddělení krycí vrstvy od vložky i pevnost mezi samotnými vložkami. Tyto hodnoty nesmějí klesnout pod limity stanovené normou, obvykle minimálně 4,5 až 6 N/mm. Odolnost proti oděru se v laboratoři určuje podle úbytku objemu vzorku při broušení brusným plátnem pod stanoveným tlakem.
Technické normy a dokumentace pro průmyslové pásy
Výroba průmyslových pásů se řídí mezinárodními a evropskými normami. Patří mezi ně například ISO 14890 pro textilní dopravní pásy, ISO 15236 pro ocelokordové pásy nebo DIN 22102. Normy určují nejnižší požadavky na pevnost, tažnost, elektrickou vodivost a požární bezpečnost.
Pásy určené do prostředí s nebezpečím výbuchu, například do uhelných dolů nebo obilných sil, musí mít certifikaci ATEX. Ta potvrzuje antistatické vlastnosti a schopnost samozhášení krycích vrstev. Každý dodaný pás by měl mít také atest kvality s výsledky materiálových zkoušek konkrétní výrobní šarže.
Nejčastější vady a jejich vliv na provoz
Prokluz, vychýlení a nerovnoměrné napnutí
Prokluz pásu na hnacím bubnu může vzniknout kvůli zhoršeným třecím vlastnostem spodní strany, znečištěnému bubnu nebo malému napnutí. Dlouhodobý prokluz vytváří třecí teplo. To může propálit krycí vrstvu a v krajním případě způsobit požár celé linky.
Vychýlení pásu do strany často souvisí s nerovnoměrným předpětím nosné kostry už z výroby nebo s nepřesně provedeným spojem. Spoj nemusí být v pravém úhlu k podélné ose pásu. Pás, který se opírá o konstrukci, si poškozuje hrany. Současně roste odběr proudu motoru, protože pás třením působí na vodicí lišty.
Praskání, oddělování vrstev a předčasné opotřebení
Oddělení krycí pryžové vrstvy od textilní nebo ocelové kostry, tedy delaminace, patří mezi závažné výrobní i provozní vady. Ve výrobě může být způsobeno nízkým tlakem nebo teplotou při vulkanizaci. Příčinou může být také znečištění vložky před nanesením pryžové směsi.
Praskání pryžových vrstev často způsobuje stárnutí vlivem ozonu, ultrafialové záření nebo překročení dovoleného ohybového zatížení při použití příliš malého bubnu. Velké kusy materiálu mohou při nárazu vytvořit podélné trhliny. Ty se mohou postupně rozšířit až do úplného roztržení pásu po celé jeho délce.
Jak rozeznat výrobní vadu od špatné instalace
Určení první příčiny selhání pásu často vyžaduje technické posouzení. Výrobní vada se většinou objevuje na více místech podobným způsobem. Může jít například o pravidelné změny tloušťky, oddělování vrstev bez vnějšího mechanického poškození nebo nízkou přilnavost v celé ploše pásu. To lze potvrdit laboratorní tahovou zkouškou.
Poškození způsobené špatnou instalací bývá spíše místní a nesouměrné. Pokud pás sjíždí jen v jednom úseku dopravníku, může být příčinou šikmo uložená válečková stolice nebo osy bubnů, které nejsou rovnoběžné. Podélný vryp pouze na jedné straně obvykle ukazuje na kontakt se zadřeným válečkem nebo s kusem materiálu, který spadl do přesypu.
Jak vybrat výrobce průmyslových pásů
Technické údaje, certifikace a zkušenosti výrobce
Výběr dodavatele je vhodné začít ověřením jeho výrobního vybavení a systému řízení kvality, například podle ISO 9001 nebo environmentální normy ISO 14001. Dobrý výrobce by měl umět předložit podrobné materiálové listy, údaje o únavové pevnosti a garance pro konkrétní podmínky provozu.
Hodně napoví také zkušenosti z podobných provozů. Pokud má výrobce reference z těžkého průmyslu, cementáren nebo náročných chemických provozů, je větší šance, že zná rizika spojená s materiály a spoji a umí jim při výrobě předcházet.
Význam prototypu, vzorku a zkoušky v běžném provozu
Při nákupu pásů pro neobvyklé použití, novou výrobní linku nebo chemicky náročné prostředí je vhodné požádat o vzorky pro laboratorní testy. Běžné katalogové hodnoty nemusí odpovídat kombinaci několika druhů zatížení, například současnému působení oděru, chemikálií a vysoké teploty.
U důležitých dopravních tras se vyplatí nejprve instalovat zkušební úsek pásu. Během této fáze se sleduje stav spoje, prodloužení při pohybu a odolnost proti zachytávání nečistot. O výměně pásů v celé lince je vhodné rozhodnout až po vyhodnocení údajů z reálného provozu.
Jak porovnat cenu s délkou životnosti a celkovými náklady
Výběr průmyslového pásu podle nejnižší ceny může vést k vyšším výdajům. Celkové náklady na vlastnictví, známé jako TCO, nezahrnují jen nákup pásu. Patří do nich také montáž, ztráty při neplánovaných odstávkách a spotřeba energie pohonů během celé životnosti pásu.
Pás z kvalitnějších materiálů, například s aramidovou kostrou a úspornou spodní krycí vrstvou, může stát o 30 % více. Pokud ale sníží spotřebu elektřiny o 8 % a prodlouží interval výměny na dvojnásobek, může se vyšší počáteční investice vrátit během prvního roku provozu.
Doporučení pro delší životnost a stabilní výkon pásu
Správná instalace, vyrovnání a nastavení napnutí
Instalaci pásu by měli provádět kvalifikovaní mechanici s vhodným manipulačním vybavením. Pás se nesmí zalomit přes ostré hrany konstrukce. Před spuštěním je nutné zkontrolovat, že všechny osy bubnů a válečků jsou správně vyrovnané a svírají s podélnou osou zařízení pravý úhel.
Napínací síla musí odpovídat výpočtu projektanta. Malé napnutí způsobuje prokluz na bubnu a přílišný průvěs. Přílišné napnutí naopak zatěžuje ložiska, deformuje kostru a výrazně zkracuje životnost vulkanizovaného spoje.
Pravidelné čištění, mazání a vizuální kontroly
Čistá dopravní trasa pomáhá předcházet poruchám. Materiál usazený na vratných bubnech a válečcích mění jejich tvar i skutečný průměr. Pás pak může okamžitě začít sjíždět do strany. Dopravníky by proto měly mít účinné primární i sekundární stěrače.
Ložiska válečků potřebují mazání podle stanoveného plánu. Zadřený váleček se přestane otáčet a může působit jako pevný nůž. Spodní stranu pásu pak dokáže prodřít během několika směn. Pravidelné vizuální kontroly by měly sledovat stav spojů, vznik trhlin a poškození hran.
Kdy pás opravit a kdy ho vyměnit
Rychné nalezení poškození umožňuje místní opravu ještě předtím, než se do nosné kostry dostane vlhkost a jemné nečistoty. Menší proražení krycí vrstvy lze často opravit vulkanizací za studena. Používají se speciální pryžové záplaty a tmely, které lze aplikovat přímo na lince bez demontáže pásu.
Celý pás je nutné vyměnit, pokud je vážně poškozena nosná kostra, například při přetržení ocelových lanek nebo vzniku velkých příčných trhlin v textilu. Výměna je nutná také tehdy, když delaminace zasahuje více než 20 % šířky pásu nebo když trvalé plastické prodloužení dosáhne maximálního rozsahu napínací stanice. Další provoz za touto hranicí představuje bezpečnostní i provozní riziko pro celou výrobní linku.
Vedle běžné údržby se stále více používají systémy, které dokážou stav pásu sledovat a upozornit na blížící se problém. Moderní pásy mohou mít už z výroby pasivní RFID čipy, magnetické smyčky nebo optická vlákna zabudovaná přímo v nosné kostře. Stacionární snímače podél trasy pak mohou průběžně kontrolovat stav kostry. Umějí zachytit únavu vláken nebo přerušení ocelových kordů dlouho předtím, než se poškození objeví na povrchu. Údržba se tak přesouvá od pevných časových intervalů ke kontrole podle skutečného stavu zařízení. Pás se tím stává součástí systému, který pomáhá řídit a chránit celý průmyslový provoz.
i Komerční sdělení



 www.mandle.cz